علت ترک خوردن قطعات پرینت سهبعدی چیست؟

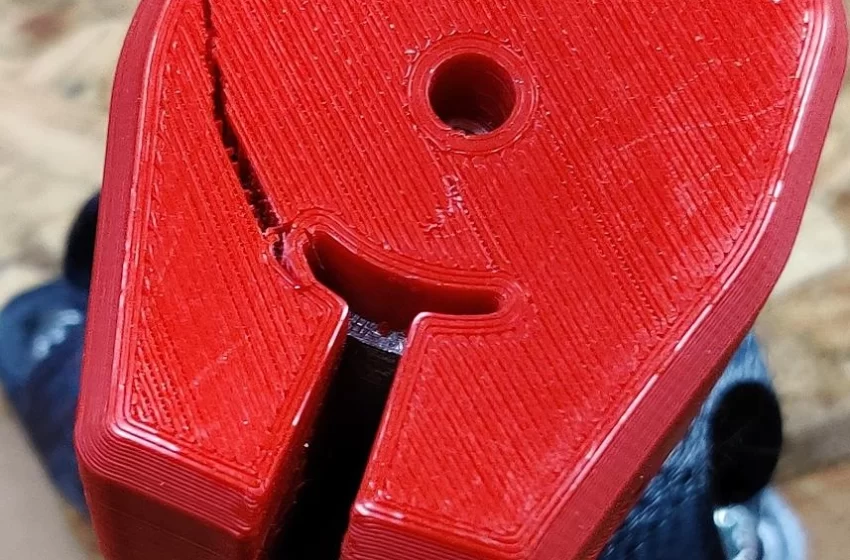
ترک خوردن قطعات مهندسی پرینت سهبعدی یکی از مهمترین عیوبی است که میتواند استحکام، دوام، دقت ابعادی و قابلیت اطمینان قطعه را کاهش دهد. این مشکل بسته به فناوری ساخت افزایشی، نوع ماده و شرایط تولید، میتواند منشأ و مکانیزم متفاوتی داشته باشد.
در قطعات تولیدشده با FDM، ترک معمولاً با ضعف اتصال بین رشتهها و لایهها، تنشهای ناشی از انقباض حرارتی، جهت ساخت و شرایط فرآیند مرتبط است. در فناوریهای SLA و DLP، انقباض و تنشهای ناشی از پخت رزین و همچنین شرایط پسپردازش اهمیت پیدا میکنند. در فناوریهای SLS و پرینت سهبعدی فلزات، پدیدههای حرارتی، ریزساختار، عیوب فرآیندی و تنشهای پسماند میتوانند در ایجاد ترک نقش داشته باشند.
ترک در قطعات پرینت سهبعدی چگونه ایجاد میشود؟
ترک یک پدیده واحد نیست. در یک قطعه چاپ سهبعدی ممکن است شکست به دلیل جداشدگی بین لایهها (Delamination)، رشد ترک از یک عیب داخلی، تمرکز تنش، خستگی یا تنشهای ایجادشده در فرآیند تولید اتفاق بیفتد.
در قطعات FDM، ساختار لایهای باعث میشود خواص مکانیکی قطعه در جهتهای مختلف یکسان نباشد. پژوهشهای مربوط به اتصال بینلایهای نشان دادهاند که کیفیت این اتصال یکی از عوامل مهم در ایجاد ناهمسانگردی مکانیکی قطعات FDM است.
بنابراین محل ترک اهمیت زیادی دارد. اگر ترک تقریباً در امتداد مرز لایهها حرکت کند، باید اتصال بینلایهای و شرایط حرارتی چاپ بررسی شود. اگر ترک از یک سوراخ، گوشه یا تغییر ناگهانی ضخامت شروع شود، هندسه و تمرکز تنش نیز باید بررسی شوند.
مهمترین علت ترک خوردن قطعات FDM
1. اتصال ضعیف بین لایهها
یکی از مهمترین دلایل ترک و جداشدگی در قطعات FDM، اتصال ناکافی بین لایههای چاپشده است.
در این فناوری، رشته ترموپلاستیک پس از خروج از نازل روی لایه قبلی قرار میگیرد. برای ایجاد اتصال مناسب، سطح دو رشته باید در شرایطی قرار گیرد که امکان نفوذ و درهمتنیدگی زنجیرههای پلیمری فراهم شود.
بنابراین اتصال لایهها فقط به چسبیدن ظاهری دو لایه محدود نمیشود. دمای ماده، زمان در دسترس برای ایجاد اتصال، سرعت چاپ، شرایط خنکشدن و ویژگیهای خود پلیمر بر کیفیت این اتصال اثر میگذارند.
مطالعات مروری درباره FDM نیز اتصال بینلایهای را یکی از عوامل اصلی ناهمسانگردی مکانیکی و محدودکننده عملکرد قطعات چاپشده معرفی میکنند.
مهمترین عوامل احتمالی که اتصال بین لایهها را ضعیف میکند عبارتاند از دمای اکستروژن نامناسب برای ماده، سردشدن بیش از حد لایه، جریان هوای نامناسب، سرعت چاپ نامناسب، شرایط حرارتی نامناسب محفظه، دبی حجمی بیش از ظرفیت سیستم، تنظیم نامناسب اکستروژن و خواص نامناسب یا تخریبشده ماده.
2. تنش حرارتی و انقباض هنگام سرد شدن
تنش حرارتی یکی از مهمترین عوامل ایجاد ترک یا جداشدگی لایهها در قطعات ترموپلاستیکی چاپ سهبعدی است.
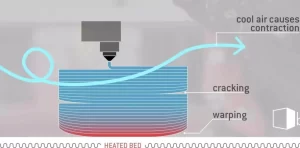
مادهای که از نازل خارج میشود، دمای بسیار بالاتری نسبت به محیط دارد و هنگام سرد شدن منقبض میشود. اگر قسمتهای مختلف قطعه با سرعت متفاوتی سرد شوند، میزان انقباض نیز در آنها یکسان نخواهد بود و این اختلاف انقباض میتواند تنش داخلی ایجاد کند.
این مسئله در قطعات بزرگ و موادی که انقباض حرارتی بیشتری دارند اهمیت بیشتری پیدا میکند. به همین دلیل کنترل محیط چاپ، بهخصوص برای پلیمرهای مهندسی، اهمیت زیادی دارد.
3. تاببرداشتگی
تاببرداشتگی (Warping) به تغییر شکل و بلند شدن بخشهایی از قطعه، معمولاً در نزدیکی گوشهها، گفته میشود. این پدیده اغلب با انقباض حرارتی و اختلاف دمای بین بخشهای مختلف قطعه ارتباط دارد.
اگر گوشههای قطعه در حین سرد شدن تمایل زیادی به انقباض داشته باشند اما بستر یا قسمتهای دیگر قطعه مانع این انقباض شوند، تنش ایجاد میشود. در شرایط نامناسب، این تنش میتواند به جداشدگی لایهها یا ترک منجر شود.
این موضوع بهخصوص در موادی مانند ABS ،ASA و برخی پلیمرهای مهندسی اهمیت دارد.
بنابراین Warping فقط یک مشکل ظاهری یا ابعادی نیست؛ در قطعات مهندسی میتواند نشانهای از وضعیت نامناسب تنشهای حرارتی نیز باشد.
4. خنککاری بیش از حد
یکی از اشتباهات رایج این است که تصور کنیم افزایش سرعت فن همیشه کیفیت قطعه را بهتر میکند.
در واقع میزان خنککاری باید متناسب با ماده و شرایط چاپ تنظیم شود زیرا خنککاری بیش از حد میتواند زمان باقیماندن ماده در شرایط مناسب برای اتصال به لایه قبلی را کاهش دهد و در برخی مواد باعث افت استحکام بینلایهای شود و از طرف دیگر، خنککاری ناکافی نیز میتواند باعث مشکلاتی مانند تغییر شکل، افت کیفیت جزئیات و ناپایداری هندسی شود.
بنابراین هدف، خنککردن سریعتر قطعه نیست؛ بلکه کنترل حرارتی آن است.
Prusa نیز تأکید میکند که اثر فن به نوع ماده وابسته است و خنککاری بیش از حد میتواند چسبندگی بین لایهها را کاهش دهد.
5. دمای نامناسب چاپ
دمای نازل یکی از پارامترهای مهم FDM است.
اگر دما بیش از حد پایین باشد، ممکن است اتصال بین لایهها به اندازه کافی شکل نگیرد و در مقابل، دمای بیش از حد نیز میتواند باعث تخریب حرارتی ماده، افت کیفیت هندسی، خروجی ناپایدار یا تغییر خواص پلیمر شود.
دمای توصیهشده توسط تولیدکننده فیلامنت نقطه شروع مناسبی است، اما شرایط واقعی به نوع نازل، سرعت چاپ، قطر نازل، دمای محفظه و طراحی دستگاه نیز وابسته است.
6. سرعت چاپ نامناسب
سرعت چاپ مستقیماً بر رفتار حرارتی و شرایط اکستروژن اثر میگذارد.
افزایش سرعت بدون در نظر گرفتن ظرفیت سیستم میتواند باعث کاهش کیفیت اکستروژن یا کوتاه شدن زمان در دسترس برای ایجاد اتصال مناسب بین لایهها شود.
سرعت مناسب تابعی از ماده، دمای اکستروژن، قطر نازل، ارتفاع لایه، دبی حجمی، دمای محفظه، هندسه قطعه و قابلیت دستگاه است.
در نتیجه، سرعت چاپ باید در کنار سایر پارامترها بهینه شود.
7. رطوبت ماده اولیه
رطوبت در برخی فیلامنتهای ترموپلاستیکی مهندسی اهمیت ویژهای دارد.
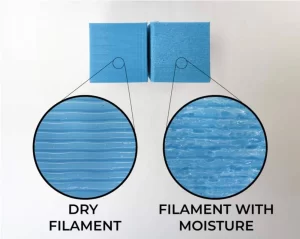
موادی مانند PA و برخی پلیمرهای دیگر میتوانند رطوبت محیط را جذب کنند. هنگام عبور ماده مرطوب از نازل، آب جذبشده میتواند در اثر حرارت تبخیر شود و باعث ناپایداری فرآیند اکستروژن و ایجاد عیوبی مانند حفره و کاهش کیفیت سطح شود.
بنابراین رطوبت لزوماً مستقیماً ترک ایجاد نمیکند، اما میتواند کیفیت ساختار و خواص قطعه را بهگونهای تغییر دهد که حساسیت آن به شکست افزایش یابد.
8. جهت چاپ و ناهمسانگردی مکانیکی
یکی از مهمترین موضوعات در طراحی قطعات مهندسی FDM، جهت ساخت (Build Orientation) است.
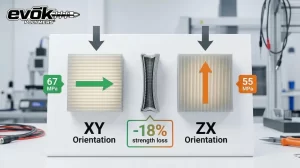
از آنجا که قطعه بهصورت لایهبهلایه ساخته میشود، خواص مکانیکی در راستای Y ،X و Z الزاماً یکسان نیستند.
اتصال بینلایهای معمولاً یکی از عوامل اصلی این ناهمسانگردی محسوب میشود. بنابراین اگر قطعه قرار است نیروی کششی یا خمشی مشخصی را تحمل کند، جهت قرارگیری آن روی صفحه ساخت باید بر اساس مسیر نیرو و الزامات مکانیکی انتخاب شود.
در واقع، یک هندسه یکسان میتواند با تغییر جهت چاپ، رفتار مکانیکی متفاوتی داشته باشد.
9. طراحی نامناسب و تمرکز تنش
تمام ترکهای قطعات پرینت سهبعدی ناشی از خود فرآیند چاپ نیستند. ممکن است فرآیند چاپ کاملاً صحیح باشد اما طراحی قطعه باعث تمرکز تنش شود.
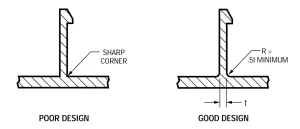
نقاطی مانند گوشههای تیز، سوراخها، شیارها، تغییر ناگهانی ضخامت، محل اتصال دو مقطع و نواحی با سطح مقطع بسیار کوچک میتوانند محل افزایش تنش باشند.
در طراحی قطعات مهندسی بهتر است از اصول Design for Additive Manufacturing (DfAM) استفاده شود.
استفاده از Fillet مناسب، تغییر تدریجی ضخامت و توزیع بهتر بار میتواند در کاهش تمرکز تنش مؤثر باشد.
10. Infill
یکی از باورهای رایج این است که برای جلوگیری از ترک باید درصد Infill را زیاد کرد. این موضوع همیشه درست نیست. استحکام قطعه به مجموعهای از عوامل وابسته است، از جمله نوع ماده، هندسه، جهت چاپ، تعداد و ضخامت دیوارهها، الگوی اینفیل، درصد اینفیل، ارتفاع لایه و کیفیت اتصال بین لایهها.
در بسیاری از قطعات مهندسی، افزایش ضخامت دیوارهها یا اصلاح هندسه میتواند راهکار مؤثرتری نسبت به افزایش شدید اینفیل باشد. بنابراین تنظیم اینفیل نباید صرفاً برای پر کردن حجم داخلی باشد بلکه باید بر اساس نوع بارگذاری و طراحی قطعه انجام شود،.
علت ترک خوردن قطعات SLA و DLP چیست؟
در فناوریهایی مانند SLA و DLP، مکانیزم تولید قطعه با FDM متفاوت است. در این فناوریها، رزین مایع توسط نور به پلیمر جامد تبدیل میشود. این فرآیند پخت میتواند با تغییر حجم و ایجاد تنش همراه باشد.
در قطعات بزرگ یا ضخیم، این مسئله اهمیت بیشتری پیدا میکند.
عوامل مؤثر میتوانند شامل نوع رزین، هندسه قطعه، ضخامت نواحی جامد، جهتگیری قطعه، ساختار ساپورت، شرایط Exposure، شستوشو، خشککردن، شرایط و شدت پسپخت باشد.
همچنین قطعات بزرگ و کاملاً جامد میتوانند نسبت به قطعات دارای ساختار توخالی، رفتار متفاوتی در برابر تنشهای ناشی از پخت داشته باشند. بنابراین برای قطعات SLA/DLP، طراحی صحیح، ضخامت مناسب و رعایت دستورالعمل سازنده رزین و فرآیند پسپردازش اهمیت زیادی دارد.
علت ترک خوردن قطعات SLS چیست؟
در SLS، ذرات پودر پلیمری تحت اثر انرژی حرارتی به یکدیگر متصل میشوند. در این فناوری، شرایط حرارتی بستر و محفظه اهمیت زیادی دارد؛ زیرا اختلاف دما و نرخ سرد شدن میتوانند بر اعوجاج و کیفیت قطعه اثر بگذارند.
ویژگیهای پودر، چرخه حرارتی، هندسه قطعه و پارامترهای فرآیند نیز باید متناسب با ماده کنترل شوند.
بنابراین ترک یا شکست قطعات SLS را نمیتوان صرفاً با پارامترهایی مانند دمای لیزر توضیح داد؛ بلکه باید کل چرخه حرارتی و شرایط فرآیند بررسی شود.
علت ترک خوردن قطعات پرینت سهبعدی فلزی چیست؟
در چاپ سهبعدی فلزی، مسئله ترک از نظر متالورژیکی پیچیدهتر است. در این فرآیندها، ماده در مدت کوتاهی ذوب و سپس با سرعت بالا جامد میشود. این شرایط میتواند گرادیانهای حرارتی بالا و تنشهای ناشی از انقباض ایجاد کند.
ترکهای فرآیندی در چاپ سهبعدی فلزات میتوانند شامل مکانیسمهایی مانند ترک انجمادی، ترک مایعشدن و برخی ترکهای حالت جامد باشند. نوع ترک به آلیاژ، ریزساختار و شرایط فرآیند وابسته است. پارامترهای مهم شامل توان منبع انرژی، سرعت رسوبدهی، ضخامت لایه، نرخ تغذیه ماده، پیشگرمایش، ترکیب آلیاژ، شرایط حرارتی و عملیات حرارتی پس از ساخت هستند.
تنش پسماند نیز یکی از موضوعات مهم در ساخت افزایشی فلزات است. در فرآیندهای لیزری، نواحی مختلف قطعه بهصورت موضعی گرم و سپس سرد میشوند. اختلاف دما و محدودشدن انبساط و انقباض میتواند باعث ایجاد تنش پسماند شود و ممکن است با اعوجاج قطعه و در برخی شرایط با ایجاد یا رشد ترک ارتباط داشته باشد.
تخلخل نیز یکی از عیوب مهم فرآیندی در تولید قطعات چاپ سهبعدی فلزی است.
تخلخل میتواند در اثر شرایط نامناسب ذوب و اتصال ایجاد شود که وجود حفره یا ناپیوستگی داخلی میتواند سطح مؤثر تحمل بار را کاهش دهد و در شرایط بارگذاری مناسب به محل تمرکز تنش تبدیل شود.
بنابراین وجود تخلخل الزاماً به معنی وجود ترک نیست؛ اما میتواند قابلیت اطمینان مکانیکی قطعه را کاهش دهد و در شرایط خاص، به شروع آسیب کمک کند.
در برخی مواد، عملیاتهایی مانند آنیلینگ، تنشزدایی، پسپخت یا سایر روشهای تکمیلی میتوانند خواص قطعه را تغییر دهند؛ اما این فرآیندها باید بر اساس مشخصات ماده و کاربرد قطعه انتخاب شوند.
چگونه علت ترک قطعه پرینت سهبعدی را تشخیص دهیم؟
برای پیدا کردن علت واقعی ترک، بهتر است از یک روند عیبیابی مرحلهای استفاده شود.
1. محل ترک را بررسی کنید
آیا ترک بین لایههاست، داخل لایههاست، از گوشه شروع شده، از سوراخ یا شیار شروع شده یا در سراسر قطعه پراکنده است؟
محل ترک اولین سرنخ برای تشخیص مکانیزم شکست است.
2. زمان ایجاد ترک را مشخص کنید
آیا ترک هنگام چاپ ایجاد شده، بلافاصله پس از چاپ مشاهده شده، در زمان پسپردازش ایجاد شده، بعد از چند روز یا چند ماه استفاده ایجاد شده؟
ترکی که بلافاصله پس از چاپ ایجاد میشود، معمولاً نیازمند بررسی فرآیند تولید و تنشهای حرارتی است؛ در حالی که ترک ایجادشده پس از سرویس میتواند نیازمند بررسی بارگذاری، خستگی، محیط و شرایط کاری نیز باشد.
3. جهت ترک را بررسی کنید
در قطعات FDM، حرکت ترک در امتداد مرز لایهها میتواند یک سرنخ مهم درباره اتصال بینلایهای باشد.
4. فرآیند تولید را بازبینی کنید
پارامترهای چاپ، ماده اولیه، شرایط محیطی، دما، سرعت، خنککاری و جهت ساخت باید بررسی شوند. در قطعات فلزی، بررسی پارامترهای فرآیند، ریزساختار و عیوب داخلی نیز اهمیت دارد.
جمعبندی
علت ترک خوردن قطعات مهندسی پرینت سهبعدی یک عامل واحد نیست. مکانیزم ترک به فناوری چاپ، ماده، هندسه، جهت ساخت، پارامترهای فرآیند و شرایط کاری قطعه بستگی دارد.
در FDM، کیفیت اتصال بین لایهها، تاریخچه حرارتی، انقباض، تاببرداشتگی و جهت ساخت از عوامل مهم هستند. تحقیقات علمی نیز نشان میدهند که اتصال بینلایهای نقش مهمی در ناهمسانگردی و عملکرد مکانیکی قطعات FDM دارد.
در SLA و DLP، انقباض ناشی از پخت، هندسه، جهتگیری و فرآیند پسپردازش اهمیت بیشتری پیدا میکنند.
در SLS، چرخه حرارتی، ویژگیهای پودر و شرایط فرآیند باید در کنار هندسه قطعه بررسی شوند.
در چاپ سهبعدی فلزات نیز مسئله پیچیدهتر است و عواملی مانند گرادیان حرارتی، تنشهای پسماند، ترکیب آلیاژ، ریزساختار، پارامترهای فرآیند و عیوبی مانند تخلخل میتوانند در ایجاد یا تشدید آسیب نقش داشته باشند.
بنابراین برای جلوگیری از ترک، تحلیل علت ریشهای بر اساس نوع فناوری، ماده، محل ترک و زمان ایجاد آن باید انجام شود.
برای قطعات مهندسی حساس، انتخاب ماده مناسب، طراحی صحیح، بهینهسازی پارامترهای فرآیند و کنترل کیفیت باید بهصورت یک سیستم یکپارچه انجام شود.
پرسشهای متداول
چرا قطعه FDM در امتداد لایهها ترک میخورد؟
یکی از دلایل اصلی میتواند ضعف اتصال بین لایهها باشد. شرایط حرارتی، دمای اکستروژن، خنککاری، سرعت چاپ، نوع پلیمر و تاریخچه حرارتی قطعه همگی میتوانند بر کیفیت این اتصال اثر بگذارند.
آیا رطوبت فیلامنت باعث ترک میشود؟
رطوبت میتواند باعث ایجاد حفره، ناپایداری اکستروژن و افت خواص مکانیکی شود و در نتیجه حساسیت قطعه به شکست را افزایش دهد؛ اما نمیتوان رطوبت را علت مستقیم تمام ترکهای قطعات چاپی دانست.
آیا افزایش Infill مانع ترک خوردن قطعه میشود؟
الزاماً خیر. Infill یکی از عوامل مؤثر بر رفتار مکانیکی است، اما جهت چاپ، هندسه، دیوارهها، ماده و کیفیت اتصال لایهها نیز اهمیت دارند.
چگونه میتوان ترک قطعه پرینت سهبعدی را پیدا کرد؟
روشهای بازرسی مانند میکروسکوپی، آزمونهای غیرمخرب و در قطعات فلزی در صورت نیاز XCT میتوانند برای بررسی عیوب داخلی استفاده شوند.
منابع
https://help.stlflix.com/en/articles/7178369-cracking-or-layer-separation
https://help.prusa3d.com/article/warping_2011?product=mk4
https://sovol.eu/blogs/new/why-3d-printed-parts-crack-and-how-to-prevent-breakage