بررسی دلایل خطای ابعادی در پرینت سهبعدی

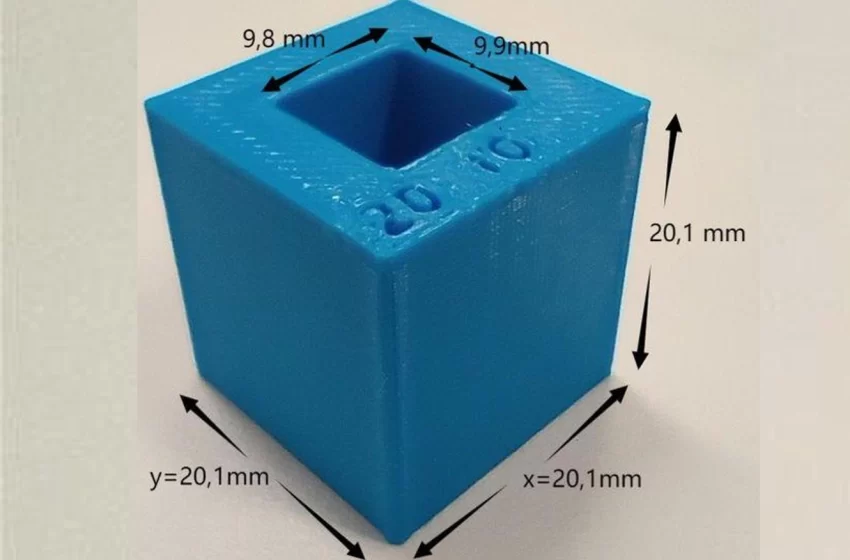
بررسی و شناسایی خطای ابعادی به افزایش کیفیت تولید محصولات کمک میکند.
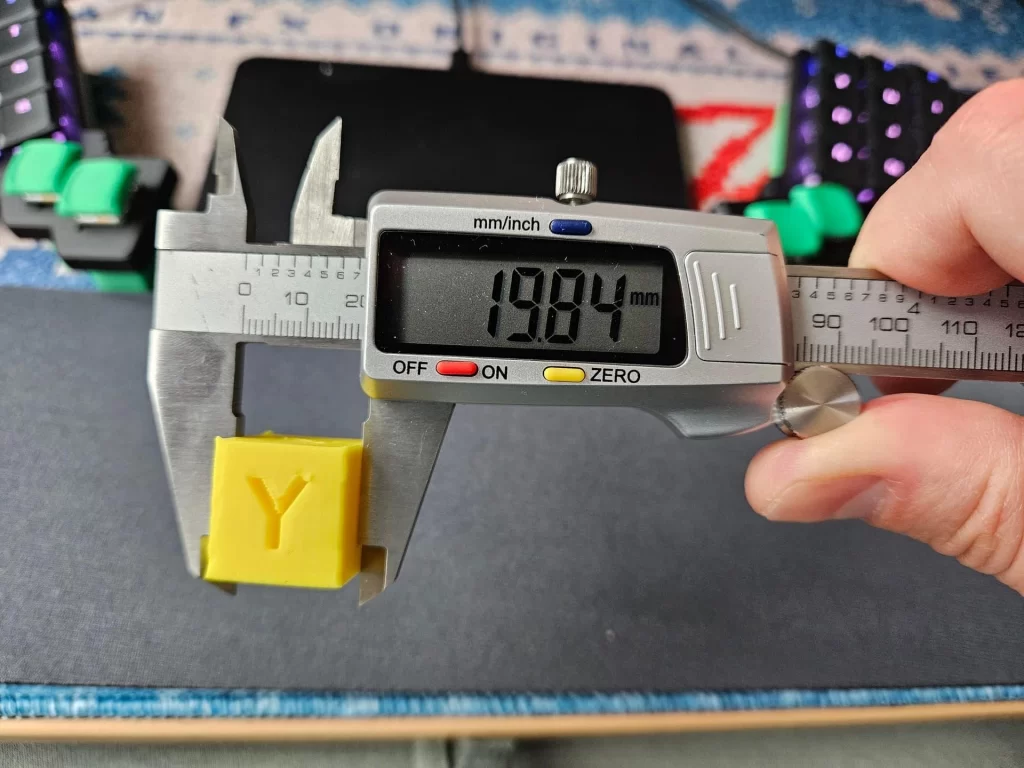
خطای ابعادی یکی از مشکلاتی است که ممکن است پس از اندازهگیری قطعه پرینت شده با آن مواجه شده باشید. فرض کنید در نرمافزار CAD یک قطعه با طول 100 میلیمتر طراحی کردهاید، اما بعد از چاپ، اندازه واقعی آن 99.6 یا 100.3 میلیمتر است. یا مثلاً سوراخی که در مدل قطر 10 میلیمتر دارد، بعد از چاپ به اندازهای کوچکتر درآمده که قطعه دیگر بهدرستی داخل آن قرار نمیگیرد.
این اتفاق لزوماً به معنی خراب بودن پرینتر سهبعدی نیست. پرینت سهبعدی یک فرایند تولید است و مانند هر فرایند تولید دیگری دارای خطا، تلرانس و محدودیتهای مشخص است. دقت قطعه به مجموعهای از عوامل بستگی دارد؛ از نوع فناوری و ماده گرفته تا طراحی، تنظیمات اسلایسر، شرایط چاپ، کالیبراسیون دستگاه و حتی پسپردازش قطعه.
خطای ابعادی یکی از مشکلاتی است که ممکن است پس از اندازهگیری قطعه پرینت شده با آن مواجه شده باشید. در این مقاله بررسی میکنیم چرا ابعاد قطعه چاپشده با مدل CAD اختلاف پیدا میکند و برای کاهش خطای ابعادی چه کارهایی میتوان انجام داد.
خطای ابعادی در پرینت سهبعدی
به زبان ساده، خطای ابعادی یعنی تفاوت بین اندازهای که برای قطعه طراحی کردهایم و اندازهای که در قطعه واقعی به دست آمده است. مثلاً اگر طول قطعه در CAD برابر با 50 میلیمتر باشد و بعد از چاپ آن را 49.7 میلیمتر اندازه بگیریم، اختلاف ابعادی 0.3 میلیمتر است.
اما در یک پروژه مهندسی، خود عدد 0.3 میلیمتر بهتنهایی چیزی را مشخص نمیکند. باید بدانیم قطعه برای چه کاری ساخته شده و چه تلرانسی برای آن قابل قبول است.
برای یک قاب پلاستیکی ممکن است این اختلاف هیچ مشکلی ایجاد نکند، اما برای قطعهای که باید با یک شفت، بلبرینگ یا قطعه دیگر مونتاژ شود، همین اختلاف میتواند باعث گیر کردن یا ایجاد لقی شود. به همین دلیل بهتر است از همان مرحله طراحی بدانیم قطعه قرار است چه نوع اتصالی داشته باشد و چه میزان تلرانسی برای آن قابل قبول است.
مهمترین دلایل خطای ابعادی قطعه در پرینت سهبعدی
-
کالیبراسیون نامناسب دستگاه
اولین چیزی که در مواجهه با یک خطای ابعادی باید بررسی شود، وضعیت خود پرینتر است. در پرینترهای FDM، سیستم حرکت و سیستم اکستروژن باید بتوانند مقدار و موقعیت ماده را تا حد ممکن مطابق مسیر تعیینشده توسط اسلایسر کنترل کنند.
در پرینترهای FDM، حرکت محورهای Y، X و Z توسط استپر موتورها و سیستم انتقال حرکت کنترل میشود. اگر تنظیمات مربوط به حرکت محورها نادرست باشد یا در سیستم مکانیکی دستگاه مشکل وجود داشته باشد، فاصلهای که نازل طی میکند ممکن است با مقدار مورد انتظار یکسان نباشد و خطای ابعادی ایجاد شود.
همچنین اگر اکستروژن بیش از اندازه باشد، ممکن است ماده اضافی در اطراف دیوارهها یا لایهها جمع شود یا اگر اکستروژن کمتر از مقدار لازم باشد، ممکن است بین خطوط چاپ فاصله ایجاد شود یا دیوارهها آن ضخامت مورد انتظار را نداشته باشند.
-
انقباض ماده
مواد چاپ سهبعدی در طول فرایند تولید و بعد از آن رفتار ثابتی ندارند. در FDM، فیلامنت پس از عبور از نازل گرم میشود و روی قطعه قرار میگیرد. سپس سرد میشود و این تغییر دما میتواند باعث انقباض شود. میزان این اثر به نوع ماده، هندسه قطعه، شرایط چاپ و نحوه سرد شدن آن بستگی دارد.
این موضوع در موادی که انقباض بیشتری دارند اهمیت بیشتری پیدا میکند و میتواند باعث تغییر شکل یا تاببرداشتگی شود.
در چاپ رزینی نیز این شرایط برقرار است. فرایند پخت رزین و Post-Curing میتواند باعث تغییر ابعاد شود. بنابراین قطعه رزینی را نباید بدون در نظر گرفتن شرایط پسپردازش، صرفاً بر اساس ابعاد بلافاصله بعد از چاپ ارزیابی کرد.
-
تنظیمات نامناسب اسلایسر
مدل CAD مستقیماً به پرینتر ارسال نمیشود. اسلایسر مدل را به مجموعهای از مسیرهای حرکتی و دستورهای چاپ تبدیل میکند. بنابراین تنظیمات اسلایسر میتواند روی شکل نهایی قطعه تأثیر بگذارد. پارامترهایی مانند ارتفاع لایه، عرض لایه، تعداد و ضخامت دیوارهها، سرعت چاپ، دمای نازل، جریان، تنظیمات مربوط به مسیر چاپ و تنظیمات تلرانس ابعادی همگی میتوانند در نتیجه نهایی و جلوگیری از خطای ابعادی نقش داشته باشند.
-
هندسه قطعه
همه قسمتهای یک مدل سهبعدی به یک اندازه برای چاپ ساده نیستند. برای مثال، چاپ یک دیواره ضخیم و مستقیم با چاپ یک سوراخ کوچک، یک شیار باریک یا یک دیواره بسیار نازک شرایط یکسانی ندارد.
به همین دلیل، طراحی برای پرینت سهبعدی اهمیت زیادی دارد و هنگام طراحی باید عوامل موثر در نظر گرفته شوند. اگر قرار است قطعهای با قطعه دیگری مونتاژ شود، بهتر است تلرانس اتصال از همان مرحله طراحی در نظر گرفته شود.
-
تاببرداشتگی
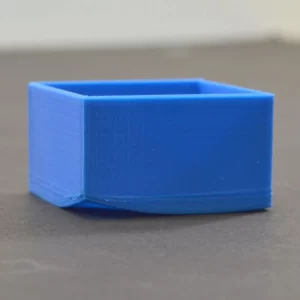
گاهی مشکل اصلی خطای ابعادی نیست؛ بلکه قطعه شکل خود را از دست داده است. تاببرداشتگی یکی از نمونههای شناختهشده این وضعیت است.
وقتی بخشهای مختلف قطعه هنگام سرد شدن به شکل یکسان منقبض نمیشوند، تنش داخلی ایجاد میشود و ممکن است گوشههای قطعه از صفحه ساخت بلند شوند یا کف قطعه تغییر شکل دهد. در این حالت، حتی اگر سیستم حرکتی پرینتر کاملاً درست کار کند، باز هم اندازهگیری قطعه با مدل CAD یکسان نخواهد بود. بنابراین کنترل شرایط حرارتی و چسبندگی قطعه به صفحه ساخت میتواند در کاهش این مشکل مؤثر باشد.
-
دمای چاپ
دمای نازل فقط برای این نیست که فیلامنت به اندازه کافی ذوب شود. دمای چاپ روی رفتار ماده هنگام خروج از نازل، جریان ماده، نحوه قرارگیری آن روی لایه قبلی و در نهایت هندسه قطعه اثر میگذارد.
برای مثال، پژوهش انجامشده روی قطعات PLA و ABS نشان داده است که تغییر دمای نازل میتواند روی عرض مسیر چاپ اثر بگذارد. در نتیجه، دمای نامناسب نازل میتواند با تغییر مقدار یا شکل ماده قرارگرفته در هر مسیر، روی ابعاد نهایی قطعه اثر بگذارد. به همین دلیل، اگر ضخامت دیوارهها یا اندازه قطعه بهصورت تکرارشونده با مقدار طراحیشده خطای ابعادی دارد، بررسی دمای چاپ در کنار پارامترهای اکستروژن و تنظیمات اسلایسر میتواند بخشی از فرایند عیبیابی خطای ابعادی باشد.
-
مشکلات مکانیکی پرینتر
گاهی اوقات تنظیمات نرمافزاری کاملاً درست هستند، اما مشکل از سختافزار دستگاه است.
لقی مکانیکی، وضعیت نامناسب ریلها، تسمهها، پیچهای حرکتی یا سایر اجزای سیستم حرکتی میتواند باعث شود حرکت واقعی دستگاه با حرکت موردنظر تفاوت داشته باشد.
یکی از نشانههای مهم این نوع مشکل، تکرار شدن خطای ابعادی در یک جهت یا محور مشخص است. برای مثال اگر ابعاد قطعات در محور X دائماً از مقدار مورد انتظار فاصله داشته باشند، اما در محور Y وضعیت مناسبی داشته باشند، بررسی سیستم حرکتی محور X میتواند منطقی باشد. در اینجا تفاوت دقت و تکرارپذیری هم مهم میشود که در مقاله “دلایل کاهش دقت پرینتر سهبعدی” راجع به آن صحبت کردهایم.
-
جهت قرارگیری قطعه روی صفحه ساخت
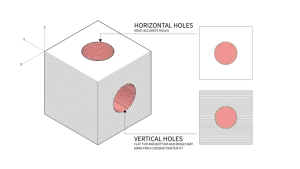
جهت قرار گرفتن قطعه روی صفحه ساخت فقط روی ظاهر آن تأثیر نمیگذارد. بلکه میتواند روی نحوه تشکیل لایهها، محل قرارگیری ساپورت، کیفیت سطوح، میزان تغییر شکل و جهت انقباض اثر بگذارد. به همین دلیل، برای قطعات دقیق بهتر است جهت چاپ بر اساس هندسه قطعه و ویژگیای که بیشترین اهمیت ابعادی را دارد انتخاب شود.
برای مثال اگر قطر یک سوراخ برای مونتاژ بسیار مهم است، باید جهتگیری و شرایط چاپ آن سوراخ جداگانه مورد بررسی قرار گیرد.
-
پسپردازش
قطعه چاپشده لزوماً همان قطعه نهایی نیست. در FDM ممکن است ساپورتها جدا شوند یا سطح قطعه سنبادهکاری شود. هر مقدار مادهای که از سطح برداشته شود، میتواند ابعاد نهایی را تغییر دهد و باعث خطاب ابعادی شود.
در چاپ رزینی، Post-Curing بخشی از فرایند آمادهسازی قطعه هست که میتواند باعث انقباض شود و اندازهگیری قطعه قبل و بعد از Post-Curing میتواند دو نتیجه متفاوت داشته باشد.
بنابراین اگر برای یک قطعه تلرانس مشخصی تعریف کردهاید، باید مشخص باشد که قطعه در چه مرحلهای باید اندازهگیری شود.
جمعبندی
وقتی ابعاد قطعه چاپشده با مدل CAD یکی نیست، نباید بلافاصله نتیجه بگیریم که پرینتر دقت ندارد. دقت ابعادی نتیجه کل فرایند است و فقط به مشخصات خود دستگاه مربوط نیست. نوع فناوری، ماده، طراحی، شرایط حرارتی، اکستروژن، تنظیمات اسلایسر، سیستم حرکتی، انقباض، تاببرداشتگی و پسپردازش همگی میتوانند روی ابعاد نهایی تأثیر داشته باشند.
بهترین راه برای رسیدن به دقت مناسب، این است که ابتدا قطعه را اندازهگیری کنیم، الگوی خطا را پیدا کنیم و بعد سراغ تنظیم دستگاه و فرایند برویم. اگر قطعه برای یک کاربرد صنعتی یا مونتاژی تولید میشود، مهم است که بدانیم قطعه چه تلرانسی نیاز دارد و آیا فرایند انتخابشده میتواند آن تلرانس را بهصورت تکرارپذیر تأمین کند؟
این تفاوت نگاه، پرینت سهبعدی را از یک فرایند صرفاً نمونهسازی به یک فرایند تولید مهندسی نزدیک میکند.
سوالات متداول
چرا ابعاد قطعه چاپشده با CAD فرق دارد؟
به دلیل مجموعهای از عوامل مانند انقباض ماده، تنظیمات چاپ، اکستروژن، دمای فرایند، هندسه قطعه، سیستم حرکتی پرینتر و پسپردازش این اتفاق میافتاد و معمولاً نمیتوان خطای ابعادی را فقط به یک عامل نسبت داد.
آیا با کاهش ارتفاع لایه دقت قطعه بیشتر میشود؟
نه لزوماً. کاهش ارتفاع لایه میتواند کیفیت جزئیات و سطح در راستای Z را تغییر دهد، اما بهتنهایی تضمینکننده دقت ابعادی نیست.
آیا مقدار جریان روی ابعاد قطعه تأثیر دارد؟
بله، اکستروژن بیش از حد یا کمتر از حد میتواند روی هندسه و ضخامت بخشهایی از قطعه اثر بگذارد. اما جریان تنها یکی از عوامل مؤثر است و نباید هر خطای ابعادی را با تغییر آن اصلاح کرد.
چگونه دقت ابعادی پرینتر سهبعدی را افزایش دهیم؟
ابتدا مدل و فایل چاپ را بررسی کنید، سپس کالیبراسیون دستگاه و اکستروژن را کنترل کنید. بعد از آن دما، سرعت، تنظیمات اسلایسر، انقباض، تاببرداشتگی و جهت چاپ را بررسی کنید.
منابع
https://formlabs.com/blog/understanding-accuracy-precision-tolerance-in-3d-printing/